Deutsch
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
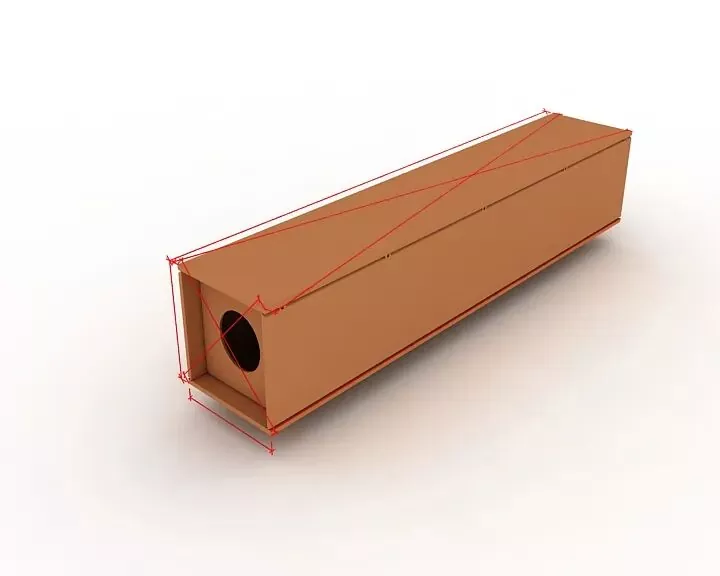
Erfolge bei der Kastensäulenverarbeitung und der technischen Anwendung von EIHE Steel Structure
I. Allgemeine Layoutzeichnung
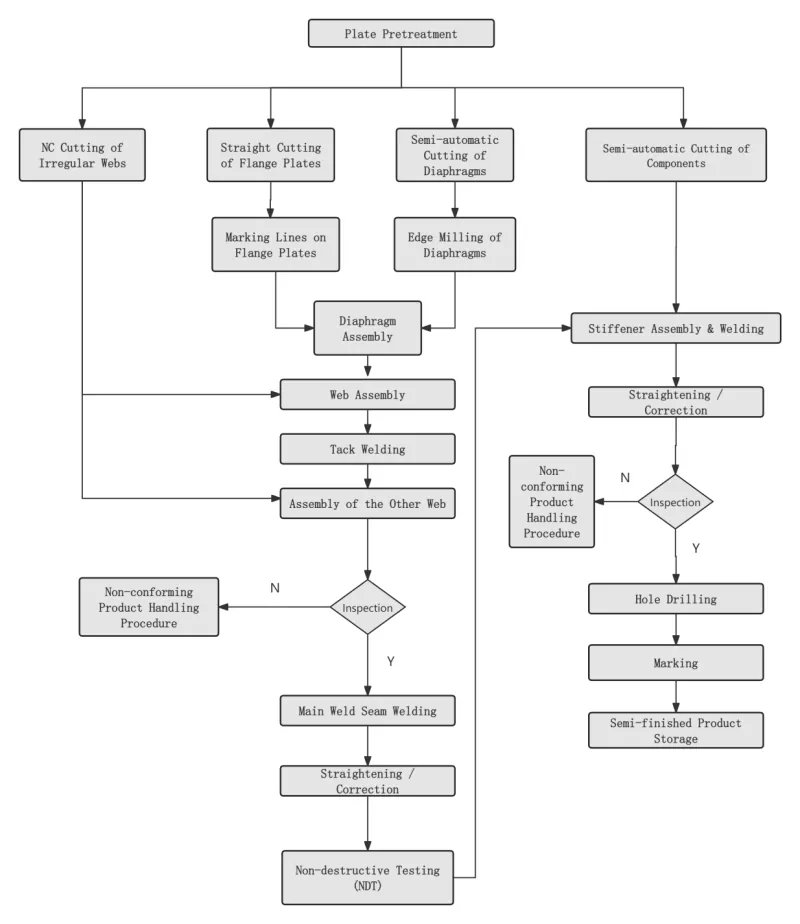
Ⅱ. Schlüsselprozess
|
Schritt 1: Vorbehandlung der Stahlplattenoberfläche |
Wird entsprechend den Konstruktions- oder Prozessanforderungen vor dem Stanzen von Stahlblechen durchgeführt. |
|
|
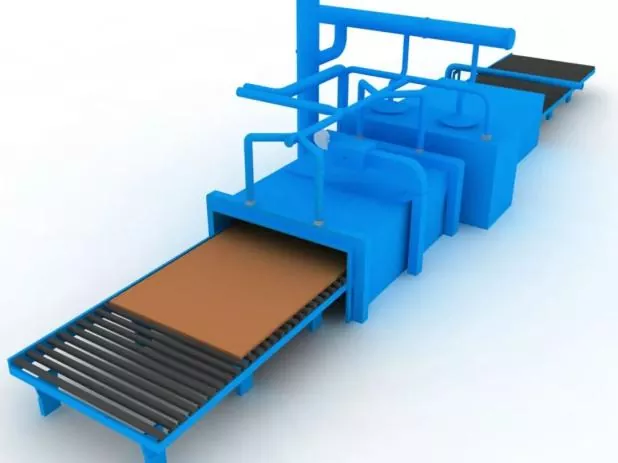
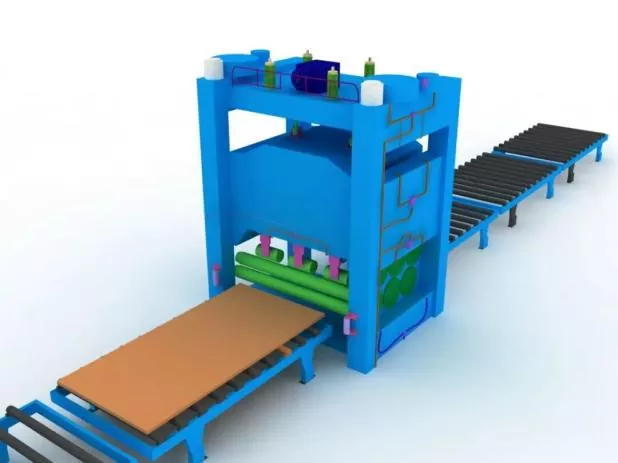
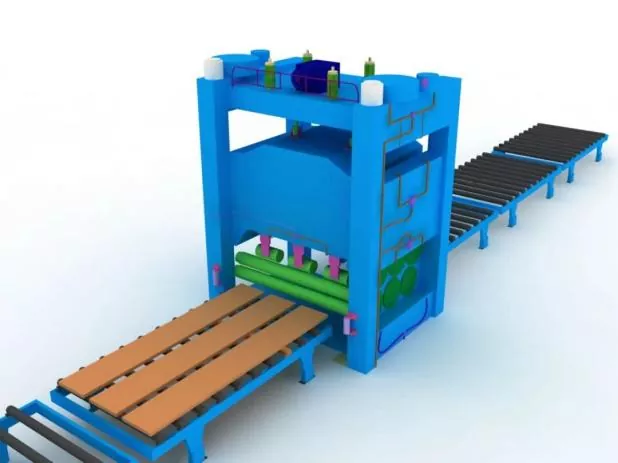
Schritt 2: Richten der Stahlplatte |
Das Gesamtrichten muss nach der Vorbehandlung des Stahlblechs durchgeführt werden, um die Schnittgenauigkeit sicherzustellen und innere Restspannungen des Stahlblechs abzubauen. |
|
|
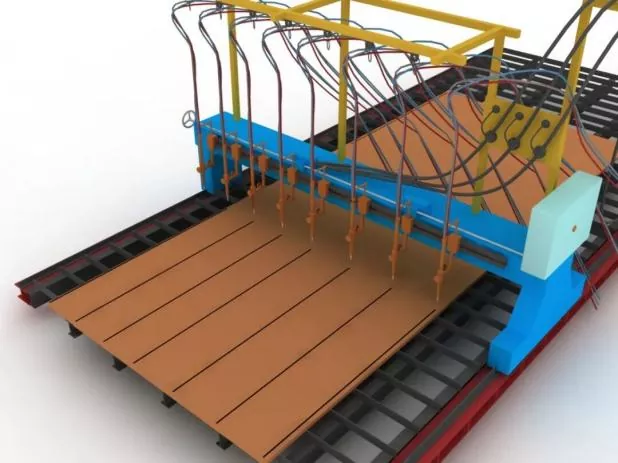
Schritt 3 Schneiden und Stanzen von Teilen |
Stellen Sie vor dem Schneiden die Schneidemaschine ein, bestätigen Sie das Düsenmodell und überprüfen Sie die Stabilität des Luftdrucks. |
|
|
Während des Schneidens zuerst die Schnittnaht der Stahlplatte vorwärmen und die Schnittgeschwindigkeit streng kontrollieren. |
||
|
Schritt 4 Sekundäres Richten der Teile |
Wird nach dem Stanzen der Stahlplatten durchgeführt, um die Montagegenauigkeit sicherzustellen und die innere Restspannung der Stahlplatten zu reduzieren. |
|
|
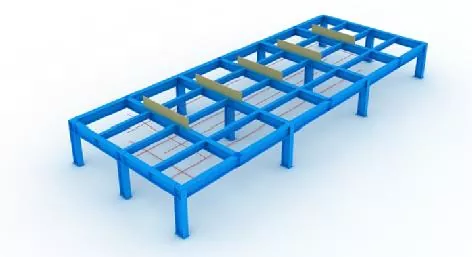
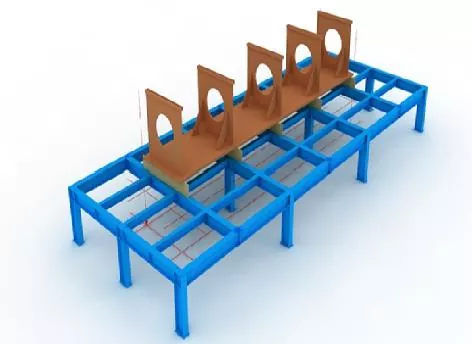
Schritt 5 Einstellung der Vorrichtungen und Layoutlinien |
Vor der Montage müssen zunächst Layoutlinien und Vorrichtungen festgelegt werden. |
|
|
Bei der Montage der Vorrichtung muss auf die horizontale Ebene der oberen Öffnung geachtet werden und eine ausreichende Steifigkeit und Festigkeit gewährleistet sein. |
||
|
Sämtliche Vorrichtungen und Layoutlinien dürfen nur nach Prüfung und Freigabe durch dafür zuständiges Personal in Betrieb genommen werden. |
||
|
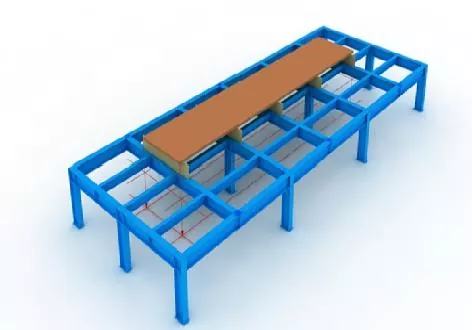
Schritt 6 Positionierung des unteren Panels |
Präzise Positionierung durch Lot und Lotlinien. |
|
|
Schritt 7 Membranmontage |
Markieren Sie vor dem Zusammenbau der Membranen die Positionierungslinien auf der unteren Platte und entfernen Sie schwimmenden Rost auf beiden Seiten der Linien mit einer Schleifscheibe. |
|
|
Nachdem die Membranen aufgestellt sind, befestigen Sie diese durch Heftschweißen. |
||
|
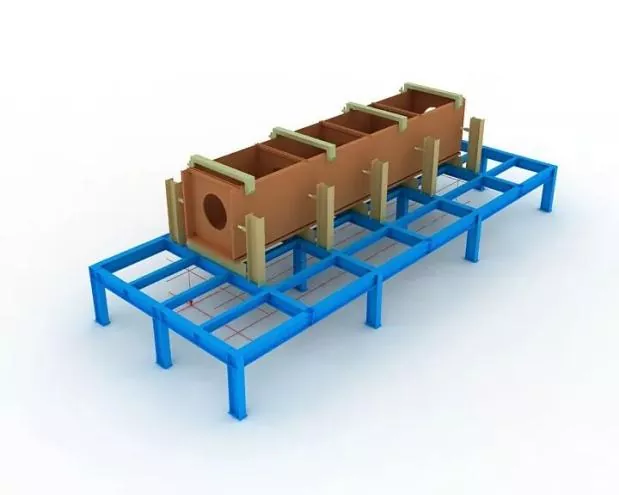
Schritt 8 Webassembly |
Nachdem die Bahn zusammengebaut und qualifiziert ist, drücken Sie sie mit einem Wagenheber fest gegen die Membran und befestigen Sie sie dann durch Heftschweißen.
|
|
|
Schritt 9 Montage der oberen Platte |
Komplette präzise Positionierung der oberen Platte mit Senklot, anschließend Fixierung durch Heftschweißen. |
|
|
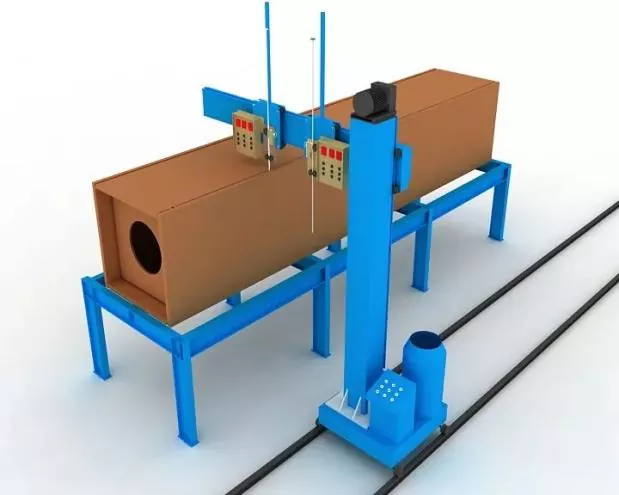
Schritt 10 Membran-Elektroschlackeschweißen |
Für Membranen wird das einseitige Elektroschlackeschweißen eingesetzt. |
|
|
Während des Schweißens müssen an den oberen und unteren Öffnungen der Elektroschlacke-Schweißlöcher Kupferhülsen zum Starten und Löschen des Lichtbogens angebracht werden. |
||
|
Schweißstrom und -spannung müssen während des gesamten Schweißprozesses streng kontrolliert werden, und es muss darauf geachtet werden, die Farbveränderung des Elektroschlacke-Schweißbereichs auf der Bahn zu beobachten. |
||
|
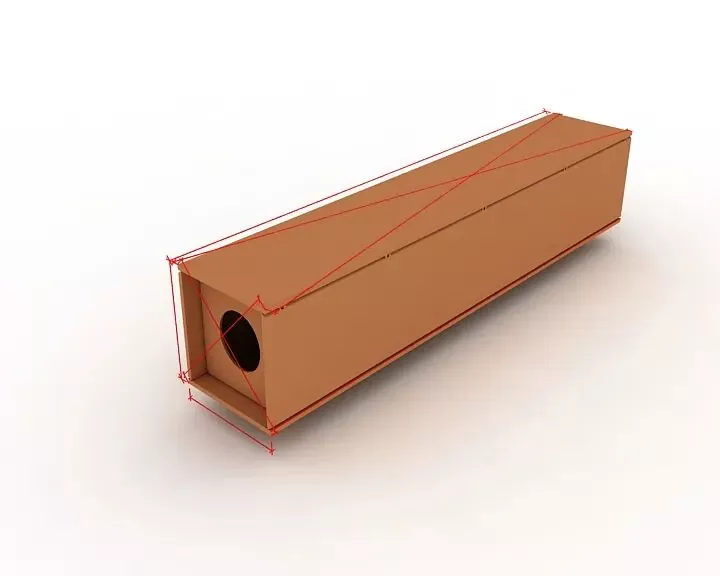
Schritt 11 Gesamtinspektion |
Konzentrieren Sie sich bei der Inspektion darauf, zu prüfen, ob die Komponentenlänge, die Diagonalabmessungen und die Endabschnittsabmessungen den Design- und Spezifikationsanforderungen entsprechen, und korrigieren Sie alle Teile, die außerhalb der Toleranz liegen. |
|
|
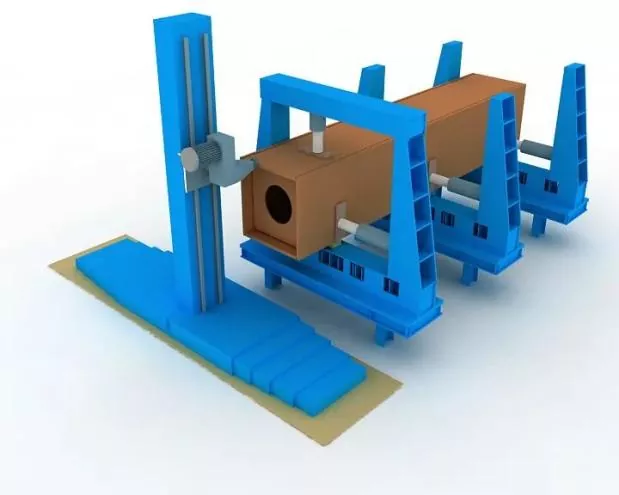
Schritt 12 Schaftfräsen |
Fräsen Sie die Stirnseite nach der Montage und dem Schweißen. |
|
|
Gewährleisten Sie die Ebenheit der Bauteile und die Parallelität zwischen Stirnfläche und Fräser. |
||
|
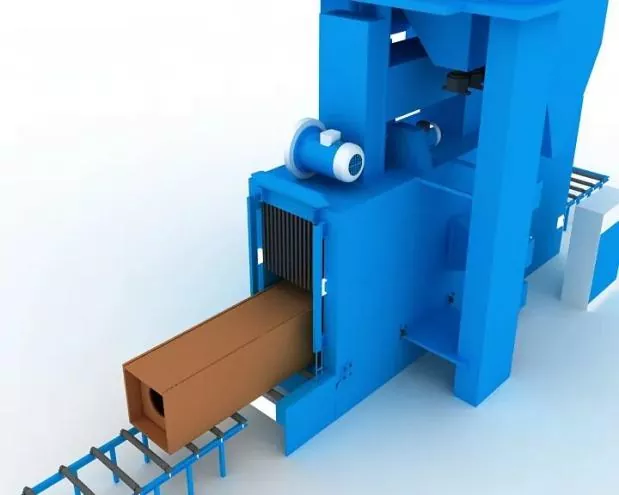
Schritt 13 Sandstrahlen und Rostentfernung |
Vollständige Entrostung durch Sandstrahlen nach Bedarf nach dem Schweißen, anschließend Überführung in den Beschichtungsaufbau. |
|
Ⅲ. Vorgaben für Montage, Positionierung und Schweißen
|
Montagegenauigkeit |
Während der Montage: ● Geeignete Beschränkungen müssen eingesetzt werden, um die Schweißverformung zu kontrollieren. ● Schweißschrumpfungstoleranzen und eine angemessene Rückverformung müssen vorbehalten bleiben, um die Bauteilabmessungen zu kontrollieren und die korrekte Form sicherzustellen. |
|
Die zulässigen Abweichungen für die Herstellung und Montage von Schweißverbindungen sowie die Maßtoleranzen von Bauteilen müssen den Anforderungen des Code for Acceptance of Construction Quality of Steel Structures (GB 50205) entsprechen. |
|
|
Montagepositionierungsschweißen |
Die Umsetzung erfolgt durch halbautomatisches Massivdraht-Metall-Lichtbogenschweißen (GMAW). |
|
Schweißer |
Schweißer, die sich mit Montageheftschweißen befassen, müssen über die entsprechenden Qualifikationsnachweise verfügen, die in der Technischen Spezifikation für das Schweißen von Gebäudestahlkonstruktionen (JGJ81) festgelegt sind. |
|
Lage der Heftnähte |
Position von Heftschweißnähten: Heftschweißnähte müssen den Anfang und das Ende formeller Schweißnähte vermeiden und dürfen nicht an Ecken, Kanten, Enden und anderen kritischen Bereichen angebracht werden, die anfällig für strukturelle Festigkeits- und Verarbeitungsfehler sind. |
|
Bei T-Verbindungen muss das Heftschweißen symmetrisch auf beiden Seiten erfolgen; Heftschweißungen innerhalb der Nut sind dabei so weit wie möglich zu vermeiden. Für das Nutschweißen mit vollständiger Durchdringung: Das Heftschweißen muss an der Nut zum Hinterfugenstechen durchgeführt werden, z. B. Hinterfugenfugenstechen. |
|
|
Die Montage- und Schweißpositionen der Schweißuntergründe sowie der Anlauf- und Ablaufbleche müssen den einschlägigen Normen entsprechen |
|
|
Schweißmaterialien |
Die für das Montage- und Heftschweißen verwendeten Schweißmaterialien müssen mit denen für das formelle Schweißen übereinstimmen, d. h. es müssen die gleichen Schweißmaterialien wie beim offiziellen Schweißen verwendet werden. |
|
Beim Montageschweißen zwischen hochfestem und niedrigfestem Stahl sind die Schweißmaterialien entsprechend der niedrigfesten Stahlsorte auszuwählen. |
Ähnliche Neuigkeiten
- Grüße zum Nationalfeiertag von Eihe Steel Structure
- Erfolgreicher Ersthub! Das von Eihe Steel durchgeführte Asien-Pazifik-Marokko-Projekt
- Verlängerung der Qualifikation genehmigt! Eihe baut seine globale Marktpräsenz stetig aus
- Lieferung von EHSS-Stahlkonstruktionen für Flughäfen und Bahnhöfe
- Fokus auf globale Entwicklung: Shandong Steel Structure Industry Association veranstaltet erfolgreich Erfahrungsaustauschkonferenz zur industriellen Internationalisierung
- EHSS war alleiniger Gastgeber des 8. Shandong Steel Structure High-Quality Development Forum und der SSSIA-Jahreskonferenz 2026 in Qingdao mit großem Erfolg
Hinterlassen Sie mir eine Nachricht